Reihenfolgeplanung für eine Variantenfließlinie, eine Schicht
In welcher Reihenfolge laufen die 400 Fahrzeuge der Frühschicht auf die Montagelinie, damit keine Station überlastet ist, die Lackiererei in langen Farbblöcken arbeitet, jede Einheit ihren Lkw erreicht und die Reihenfolge für die Lieferanten ruhig bleibt, wenn ein Teil fehlt oder eine Karosse nachgearbeitet werden muss?
AutomobilindustrieNutzfahrzeugeLandmaschinenMaschinenbau
Ziehen zum Drehen, Scrollen oder Zwei-Finger-Geste zum Zoomen. Der Plan darunter läuft mit; Balken zeigen Details beim Überfahren.
Die Planungsfrage
Ein fiktives Werk baut kompakte elektrische Nutzfahrzeuge: Pritschen, Kipper, Kastenwagen und Doppelkabinen in acht Farben, mit Optionen wie großer Batterie, Allradantrieb, Wärmepumpe, Anhängerkupplung oder Winterpaket. In der Frühschicht laufen 400 Einheiten aus der Lackiererei über einen Karossenspeicher mit 48 Plätzen auf eine Montagelinie mit 32 Stationen im Takt von 72 Sekunden und danach in vier Versandwellen.
Die Varianten brauchen an den Stationen unterschiedlich viel Arbeit. Zwei schwere Einheiten hintereinander überlasten eine Station: Ein Springer muss helfen, und ist keiner frei, steht das Band. Die Lackiererei will lange Blöcke einer Farbe, die Montage will die schweren Varianten verteilt. Cockpits, Batteriepakete, Hydrauliksätze und Sitze kommen just in sequence, deshalb sind die nächsten 90 Minuten eingefroren. Um 08:00 meldet der Lieferant der Hydrauliksätze einen verspäteten Lkw, um 10:30 brauchen sechs Karossen eine Spot-Reparatur.
So planen wir
Das Modell entscheidet den Platz jeder Einheit und prüft für jede Reihenfolge die Arbeit an allen 32 Stationen: Wo die Arbeit einer Einheit nicht in den Takt passt, driftet der Werker in die nächste Station, und wo das nicht reicht, wird ein Springer gerufen. Es hält Farbblöcke lang, wo die Linie es zulässt, und lässt der Lackiererei Raum, Karossen in der Farbe ihrer Pistolen vorzuziehen. Kommt ein Teil zu spät oder gehen Karossen in die Nacharbeit, werden die offenen Plätze hinter der eingefrorenen Zone neu geplant, und jede verschobene Einheit, die die Lieferanten schon kennen, zählt gegen den Plan.
Verglichen wird mit einer regelbasierten Reihenfolgebildung: Welle für Welle, Farbblöcke, Abstandsregeln wie höchstens eine von zwei Einheiten mit Wärmepumpe, und nach einer Störung herausnehmen, Lücke schließen und am ersten Platz wieder einsetzen, an dem die Regeln halten. Beide laufen durch dieselbe simulierte Schicht. Der Plan ruft 12 statt 37 Mal einen Springer, das Band steht nicht, und 393 statt 383 der 400 Einheiten erreichen ihren Lkw, bei 50 statt 49 Farbwechseln. Werk, Produkte, Arbeitsinhalte, Regeln und Ereignisse sind Annahmen.
Was der Plan zeigt
| Kennzahl | Optimierter Plan | Vergleich: Regelbasiert: Wellen, Farbblöcke, Abstandsregeln |
|---|---|---|
| Springereinsatz | 2,1 min −4 | 6,1 min |
| Springer gerufen | 12 −25 | 37 |
| Farbwechsel | 50 +1 | 49 |
| verletzte Abstandsregeln | 24 −4 | 28 |
| Einheiten pünktlich | 393 / 400 +10 | 383 / 400 |
| Bandstillstand | 0 min −0,3 | 0,3 min |
Entscheidungen
- die Reihenfolge: der Platz jeder Einheit auf der Linie und damit die Lackierfolge, die die Lackiererei daraus bilden kann
- nach einem Fehlteil oder einem Lackfehler: eine neue Reihenfolge für die offenen Plätze hinter der eingefrorenen Zone, vom Stand zu diesem Zeitpunkt
Randbedingungen
- Arbeitsinhalt je Station gegen Takt und Stationslänge: wo er nicht passt, hilft ein Springer; ist er belegt, steht das Band
- Farbwechsel kosten Lösemittel; nach 15 Karossen einer Farbe werden die Pistolen gespült; Karossenspeicher mit 48 Plätzen
- eingefrorene Zone von 90 Minuten für die Just-in-sequence-Lieferanten; Teile und nachgearbeitete Karossen müssen da sein; vier Versandwellen
Ziel
jede Einheit erst, wenn Teile und Karosse da sind, dann wenige Bandstopps, wenig Springereinsatz, pünktliche Einheiten, wenige Farbwechsel und eingehaltene Abstandsregeln; beim Umplanen wenige verschobene Einheiten
Fragen
Warum nicht einfach den Abstandsregeln folgen?
Abstandsregeln sind ein Ersatz für das eigentliche Ziel: keine überlastete Station. Der Plan prüft die Arbeit an jeder Station direkt; er kann eine Regel brechen, wo die Stationen es verkraften, und sie halten, wo nicht.
Was bedeutet die eingefrorene Zone für den Plan?
Die Lieferanten bauen Cockpits, Batteriepakete und Sitze in der Reihenfolge der Sequenz. Was sie für die nächsten 90 Minuten schon kennen, bleibt. Nach einer Störung ändern sich nur Plätze hinter dieser Zone, und möglichst wenige.
Woher kämen die Daten?
Aufträge und Varianten aus dem ERP, Arbeitsinhalte je Station aus der Arbeitsvorbereitung, Karossenspeicher und Linienstatus aus dem MES. Die Reihenfolge geht an das MES und an die Lieferanten zurück.
Weitere Anwendungsfälle
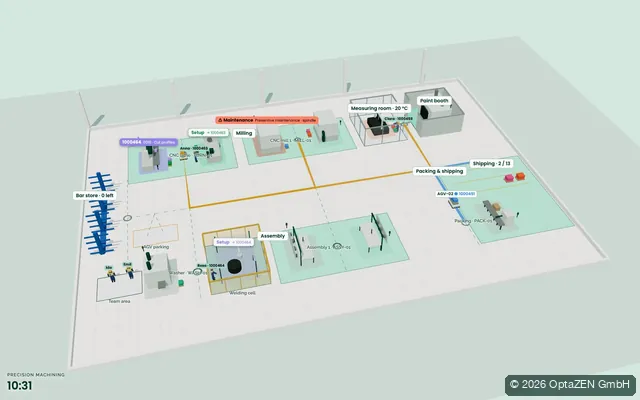 09:20
Produktionsplanung · Zerspanung
CNC-Fräsen, Drehen, Schweißen und Montage; Komponentenaufträge versorgen die Montage, FTS fahren das Material, Mitarbeitende in Schichten.
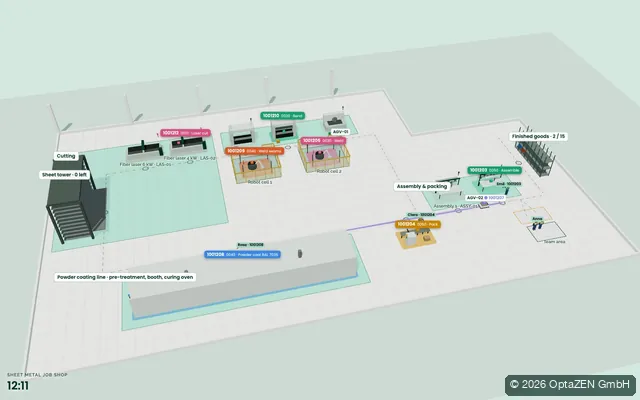 10:00
Produktionsplanung · Blechbearbeitung
Laserschneiden, Kanten, Roboterschweißen und eine Pulverbeschichtung, die in Farbchargen läuft.
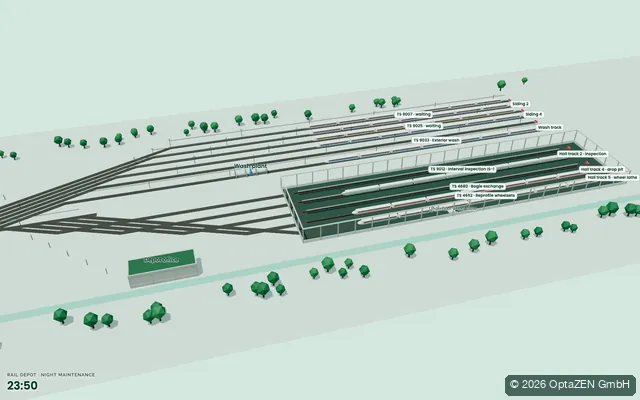 04:00
Bahnwerk · Nachtinstandhaltung
Waschanlage, Untersuchungsgruben, Achssenke und Unterflurdrehmaschine; ein Rangierteam bewegt die Züge durch die Weichenstraße.
Der erste Schritt
Wo verliert Ihre Planung Zeit, Kapazität oder Geld?
Im kostenlosen Erstgespräch klären wir, welcher nächste Schritt sich wirklich lohnt.