Industrieller 3D-Druck für die Medizintechnik: Baujobs, Bediener und Nachbearbeitung in einem Plan
Welche Teile kommen in welchen Baujob auf welchem Drucker, wann startet jeder Baujob, und in welcher Reihenfolge laufen Platten und Teile durch Öfen, Drahterodieren, CNC, Prüfung und zu den Bedienern, damit OP-Termine und Liefertermine halten und die Drucker wenig Zeit verlieren, auch wenn ein Baujob abbricht oder eine Maschine ausfällt?
Lohnfertiger für MedizintechnikHersteller von Implantaten und InstrumentenDentallabore und FräszentrenDienstleister für additive Fertigung
Ziehen dreht, Ziehen mit rechter Maustaste oder mit Umschalttaste verschiebt, Scrollen oder Zwei-Finger-Geste zoomt. Jede Maschine hat eine Statusleuchte: grün druckt oder belegt, orange wartet auf einen Bediener, blau Pulver- oder Plattenwechsel, rot gestört, grau frei. Chips zeigen die bisherige OEE jeder Druckergruppe; ein lila Chip erscheint bei jeder Neuplanung. Oben im Plan: die OEE bisher, die Drucker nach Zustand, die Bediener im Einsatz gegenüber den Schichten (orange früh, blau spät) und die Ereignisse (rot der abgebrochene Baujob und der Maschinenstillstand, lila die Neuplanungen). Zum Vergleich umschalten zeigt dieselben drei Tage in der Reihenfolge des Eingangs; Balken zeigen Details beim Überfahren.
Die Planungsfrage
Ein Lohnfertiger für Medizintechnik druckt Kleinserien in einer Halle: patientenspezifische Titanimplantate für einen festen OP-Termin, Hüftpfannen und Wirbelsäulen-Cages, Kniekomponenten und Dentalgerüste aus Kobalt-Chrom, Instrumententeile aus Stahl, Orthesen und OP-Schablonen aus PA12, Schablonen und Dentalmodelle aus Harz. Ein Metall-Baujob dauert 5 bis 23 Stunden, je nach Layout und Füllung. Danach durchläuft jede Platte eine Kette von Schritten: Entpulvern, Spannungsarmglühen im Vakuumofen, solange die Teile noch auf der Platte sind, Drahterodieren zum Abtrennen, Stützen entfernen, CNC für Funktionsflächen, Strahlen, Reinigen und Passivieren, CT oder Koordinatenmessgerät, Laserbeschriftung und Verpacken im Reinraum. Sterilisiert wird bei einem externen Dienstleister.
Die Drucker könnten Tag und Nacht laufen, Menschen sind aber nur in zwei Schichten da, von 06:00 bis 22:00. Jeder Start, jedes Entladen, jeder Pulverwechsel und jeder Handschritt braucht einen Bediener. Ein Baujob, der um 23:00 endet, wartet bis 06:00, und ein Wechsel von Titan auf Kobalt-Chrom dauert rund acht Stunden, davon fünf Reinigung von Hand. Der Plan legt die Baujobs deshalb so, dass sie enden, wenn Menschen da sind, füllt validierte Platten, vermeidet Pulverwechsel und hält die Kette der Nachbearbeitung im Fluss. Behörden erwarten validierte Baujobs: Position, Ausrichtung und Abstand auf der Platte gehören zur Validierung. Ein Baujob füllt deshalb die Plätze eines validierten Layouts und enthält einen Werkstoff, und jedes patientenspezifische Teil bleibt rückverfolgbar.
Das Beispiel ist eine fiktive Halle mit 41 Aufträgen. Drei Tage ab Dienstag 06:00 werden geplant und dann simuliert: Bau- und Schrittzeiten schwanken, eine CNC-Maschine steht am Dienstagvormittag zweieinhalb Stunden still, ein Baujob mit zwei patientenspezifischen Implantaten bricht am Dienstagnachmittag nach einer Kollision des Beschichters ab, und einige Teile werden bei der Endprüfung aussortiert. Beide Pläne treffen auf dieselben Ereignisse. Nach jedem Ereignis plant das Modell innerhalb von 20 Sekunden vom aktuellen Stand aus neu. Nach dem abgebrochenen Baujob druckt es die zwei Implantate in einem eigenen, kleineren Baujob neu und schiebt die Hüftpfannen in den nächsten Baujob, damit der OP-Termin hält. Über die drei Tage hält der Plan alle fünf OP-Termine und 33 von 35 Lieferterminen (Vergleich: 2 von 5 und 28 von 35). Die OEE der Drucker steigt von 41 % auf 56 %, die Drucker verlieren 36 statt 103 Stunden mit Warten auf einen Bediener oder einem Pulverwechsel, und 281 statt 233 Gutteile werden fertig.
Optimierung lohnt sich zum Wochenbeginn, und noch mehr, wenn etwas schiefgeht und die nächste Entscheidung schnell fallen muss. Schnelle Entscheidungen mit vielen Abhängigkeiten führen nur dann zu guten Ergebnissen, wenn die Regeln klar sind: qualifizierte Paare aus Drucker und Werkstoff, validierte Layouts, OP-Termine und Schichten. Alle Dauern sind hier Annahmen für ein plausibles Beispiel: Ein volles Metall-Layout braucht 13 bis 23 Stunden, ein Ofenzyklus 9 bis 11 Stunden, ein Pulverwechsel 8 Stunden, Polymer-Baujobs kühlen in der Maschine mindestens so lange ab, wie sie drucken, Harzteile werden 20 Minuten gewaschen und 30 Minuten nachgehärtet, und der erwartete Ausschuss liegt bei 2 bis 4 % je Drucker und Werkstoff. Im echten Projekt kommen die Zeiten der Handschritte aus der Fertigung.
So planen wir
Das Modell verteilt die Lose jedes Auftrags auf die Drucker. Die Reihenfolge der Lose auf einem Drucker ergibt die Baujobs: Lose eines Werkstoffs füllen die Plätze eines validierten Layouts, bis es voll ist, und ein neuer Werkstoff beginnt einen neuen Baujob. Außerdem legt das Modell je Auftrag eine Priorität für die Nachbearbeitung fest. Ein Verfahren zur Ablaufplanung macht daraus Zeiten in 5-Minuten-Schritten: Ein Baujob startet, wenn Drucker, Pulver und ein Bediener da sind, Platten und Teile belegen die Stationen in der Reihenfolge ihrer Priorität, der Vakuumofen nimmt Platten eines Rezepts als Charge, und ein bedienter Schritt muss in die Schicht passen. Harte Regeln sind qualifizierter Drucker und Layout sowie die OP-Termine. Danach zählen die Verspätungsminuten aller anderen Aufträge, dann die OEE-Verluste: Druckerminuten mit Warten auf einen Bediener, Pulverwechsel, verlorene Bauzeit auf halb gefüllten Platten und der erwartete Ausschuss aus dem Validierungsnachweis jedes Druckers und Werkstoffs. Dann die Durchlaufzeit. Der Plan rechnet mit den erwarteten Dauern und hält einige Stunden Puffer vor den Lieferterminen.
Wenn eine Maschine ausfällt oder ein Baujob abbricht, plant das Modell vom aktuellen Stand aus neu. Laufende Baujobs und erledigte Schritte bleiben, wie sie sind. Die verlorenen Teile werden zu neuen Losen, und das Modell entscheidet neu über Drucker, Baujob, Reihenfolge und Prioritäten. Kleine Kosten für jede Änderung gegenüber dem letzten Plan halten den Plan ruhig, damit die Fertigung wenige Änderungen sieht. Der CNC-Stillstand am Dienstag gefährdet keinen Auftrag, der Plan bleibt, wie er ist. Der abgebrochene Baujob wird in 20 Sekunden neu geplant: Die zwei Implantate werden allein gedruckt, die Hüftpfannen folgen.
OEE ist Verfügbarkeit × Leistung × Qualität. Verfügbarkeit ist die Zeit, in der ein Drucker druckt oder abkühlt, bezogen auf die Zeit mit geplanter Arbeit. Leistung vergleicht die Bauzeit, die ein gut gefülltes Layout für dieselben Teile bräuchte, mit der tatsächlichen Bauzeit. Qualität zählt die Gutteile unter den gedruckten Teilen; ein abgebrochener Baujob und aussortierte Teile senken sie.
Verglichen wird mit einer verbreiteten Arbeitsweise: Aufträge in der Reihenfolge des Eingangs, ein Auftrag je Baujob (ein kleiner Auftrag nimmt den nächsten desselben Werkstoffs mit), der erste qualifizierte Drucker, der frei wird, ein Pulverwechsel, sobald der nächste Auftrag ihn braucht, Nachbearbeitung in der Reihenfolge des Eintreffens und ein abgebrochener Baujob, der sofort auf demselben Drucker neu gedruckt wird. Beide Pläne laufen durch dieselbe Simulation der drei Tage. Das Modell bekommt 3 Minuten für den ersten Plan und 20 Sekunden für jede Neuplanung. Jeder Plan ist der beste aus dieser Zeit. Ob es einen noch besseren gibt, ist nicht bewiesen.
Was der Plan zeigt
| Kennzahl | Optimierter Plan | Vergleich: Reihenfolge des Eingangs, first in first out |
|---|---|---|
| OEE der Drucker | 56,3 % +14,9 | 41,4 % |
| Aufträge pünktlich | 33 / 35 +5 | 28 / 35 |
| verlorene Druckerstunden | 35,9 h −66,9 | 102,8 h |
| Gutteile fertig | 281 +48 | 233 |
Entscheidungen
- welche Aufträge welche Plätze eines validierten Bau-Layouts füllen, auf welchem qualifizierten Drucker
- Reihenfolge und Start der Baujobs je Drucker, damit Baujobs enden, während Bediener da sind, und Pulverwechsel selten bleiben
- Reihenfolge von Platten und Teilen an Öfen, Erodieren, CNC, Prüfung und Verpackung, mit den Bedienern jeder Schicht; neu nach jeder Störung
Randbedingungen
- qualifizierter Drucker und Werkstoff, ein Werkstoff und ein validiertes Layout je Baujob
- jeder Start, jedes Entladen, jeder Pulverwechsel und jeder Handschritt braucht einen Bediener in der Schicht
- Prozesskette je Teil, Spannungsarmglühen in Ofenchargen, feste OP-Termine
Ziel
zuerst OP-Termine und Liefertermine, dann die OEE der Drucker: kein Drucker wartet auf einen Bediener, wenige Pulverwechsel, gut gefüllte Platten, wenig erwarteter Ausschuss; danach kurze Durchlaufzeiten und ein ruhiger Plan
Fragen
Ist die Halle echt?
Nein. Halle, Aufträge und Personen sind erfunden. Die Prozessketten folgen der üblichen Praxis der additiven Fertigung in der Medizintechnik. Alle Dauern, Raten und Ausschusswerte sind Annahmen.
Was passiert, wenn ein Baujob abbricht?
Am Dienstag um 13:40 stoppt eine Kollision des Beschichters einen Titan-Baujob mit zwei patientenspezifischen Implantaten und einem Los Hüftpfannen. Das Modell plant innerhalb von 20 Sekunden vom aktuellen Stand aus neu: Die zwei Implantate bekommen ab 17:40 einen eigenen, kleineren Baujob auf demselben Drucker, die Hüftpfannen gehen in den nächsten Baujob, und die Prioritäten in der Nachbearbeitung ändern sich. Die Implantate sind rechtzeitig für die OP verpackt, und ein Dentalauftrag ist ebenfalls wieder pünktlich. Der Vergleich druckt denselben Baujob sofort neu, und der Implantat-Auftrag darauf verpasst seinen OP-Termin.
Warum neu planen statt einmal planen?
Ein Plan ist nur so gut wie der Stand, von dem er ausgeht. Nach einem abgebrochenen Baujob oder einem Maschinenausfall müssen die nächsten Entscheidungen schnell fallen, und sie betreffen viele Aufträge zugleich. Das Modell nimmt den aktuellen Stand, behält, was begonnen hat, und entscheidet den Rest in Sekunden neu. Das funktioniert, weil die Regeln klar sind: qualifizierte Paare aus Drucker und Werkstoff, validierte Layouts, OP-Termine und Schichten.
Woher kommen die 67 Druckerstunden?
Vor allem aus dem Timing. Der Plan ordnet die Baujobs so, dass lange Baujobs über Nacht laufen und in einer Schicht enden, und er bevorzugt Baujobs, die enden, während Bediener da sind. Der Vergleich startet den nächsten Baujob, sobald ein Drucker frei ist. So enden Baujobs nachts, und der Drucker wartet bis 06:00. Außerdem bündelt der Plan die Aufträge nach Werkstoff und wechselt das Pulver einmal statt fünfmal.
Welche Aufträge sind noch zu spät?
Zwei: die Kniekomponenten aus Kobalt-Chrom (45 Minuten) und ein Los Instrumententeile aus Stahl (1 Stunde 40). Im Vergleich ist der Knie-Auftrag fast einen Tag zu spät, und insgesamt verpassen sieben Aufträge ihren Termin.
Ordnet der Solver die Teile frei auf der Platte an?
Nein. In der Medizintechnik gehören Position, Ausrichtung und Abstand auf der Platte zur Validierung. Das Modell füllt die Plätze validierter Layouts. Ein neues Layout ist eine Frage der Validierung, keine Planungsentscheidung.
Welche Daten braucht es?
Aufträge mit Prozessketten und Liefer- oder OP-Terminen, die qualifizierten Paare aus Drucker und Werkstoff, die validierten Layouts mit ihren Bauzeiten, die Schrittzeiten der Stationen, den Schichtplan und den aktuellen Stand von Druckern und Stationen. Das meiste steht im MES oder ERP und in den Validierungsunterlagen.
Wie sähe ein Pilot aus?
Einige Wochen Aufträge und Bauprotokolle kalibrieren die Dauern. Dann läuft der Plan neben der heutigen Planung, mit Neuplanungen nach echten Störungen, und beide werden an denselben Wochen verglichen, bevor er eingesetzt wird.
Weitere Anwendungsfälle
 09:20
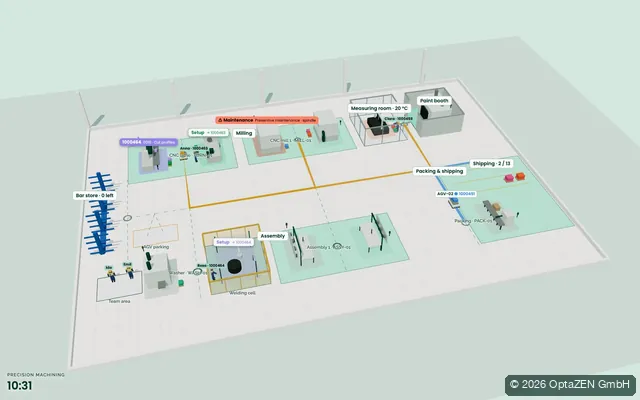
Produktionsplanung · Zerspanung
CNC-Fräsen, Drehen, Schweißen und Montage; Komponentenaufträge versorgen die Montage, FTS fahren das Material, Mitarbeitende in Schichten.
 10:00
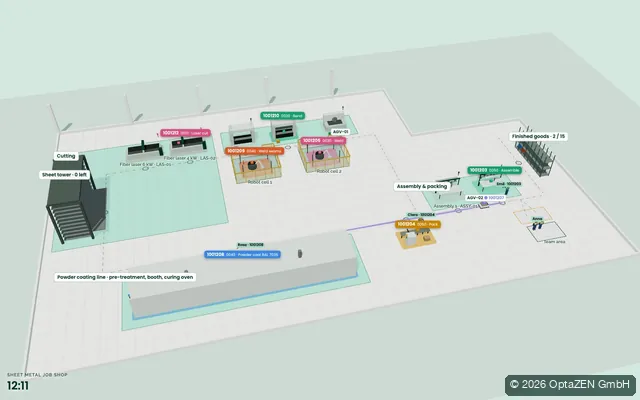
Produktionsplanung · Blechbearbeitung
Laserschneiden, Kanten, Roboterschweißen und eine Pulverbeschichtung, die in Farbchargen läuft.
 04:00
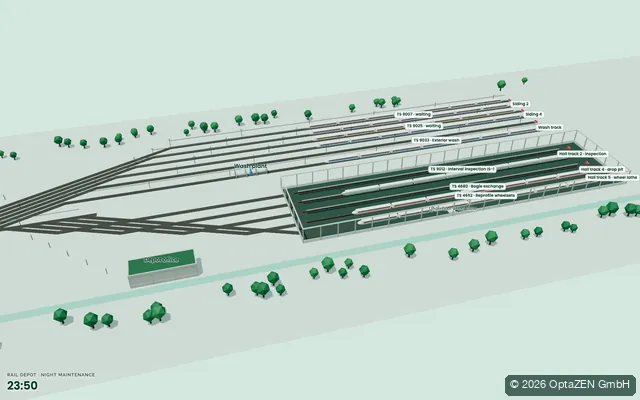
Bahnwerk · Nachtinstandhaltung
Waschanlage, Untersuchungsgruben, Achssenke und Unterflurdrehmaschine; ein Rangierteam bewegt die Züge durch die Weichenstraße.
Der erste Schritt
Wo verliert Ihre Planung Zeit, Kapazität oder Geld?
Im kostenlosen Erstgespräch klären wir, welcher nächste Schritt sich wirklich lohnt.